 русский
 Français
 বাংলা
 한국어
 日本語
 Latine
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 فارسی
 Gaeilge
 Bahasa Melayu
 norsk
 Português
 Polskie
 Español
 Română
 Slovák
 svenska
 Türk



När en landskapsarkitekt eller kommunalingenjör öppnar ett belysningspaket och ser en lapp som säger "dark sky compliant", är den omedelbara frågan vanligtvis praktisk: uppfyller den här armatur...
READ MORE
Aug, 28, 2026
Ljusstolpar tillverkas genom en flerstegsprocess som inkluderar skärning och valsning av rå stålplåt till en avsmalnande eller rak rörform, svetsning av sömmen, bildande av basplattans anslutning, varmförzinkning för korrosionsbeständighet och applicering av en slutlig skyddande beläggning. Varje steg är designat för att bygga in både strukturell styrka och långvarig hållbarhet i den färdiga stolpen innan den någonsin når en installationsplats. Tillverkningsanläggningar som tillverkar stolpar av kommersiell kvalitet följer vanligtvis standardiserade kvalitetskontrollpunkter i varje steg, eftersom en defekt som introduceras under valsning eller svetsning kan äventyra strukturella prestanda även om den inte är synlig i den färdiga, belagda produkten.
Tillverkningsprocessen börjar med att välja lämplig stål- eller aluminiumplåtskvalitet baserat på stolpens avsedda höjd, belastningsklass och regionala vindzonskrav. Materialtjocklek och kvalitet väljs för att uppfylla specifika konstruktionstekniska beräkningar snarare än en enda universell standard.
Tillverkare som producerar en Ljusstolpe För kommersiella tillämpningar eller vägbanor köper man vanligtvis certifierat konstruktionsstål som uppfyller erkända industristandarder, vilket säkerställer konsekvent flyt- och draghållfasthet i varje produktionssats.
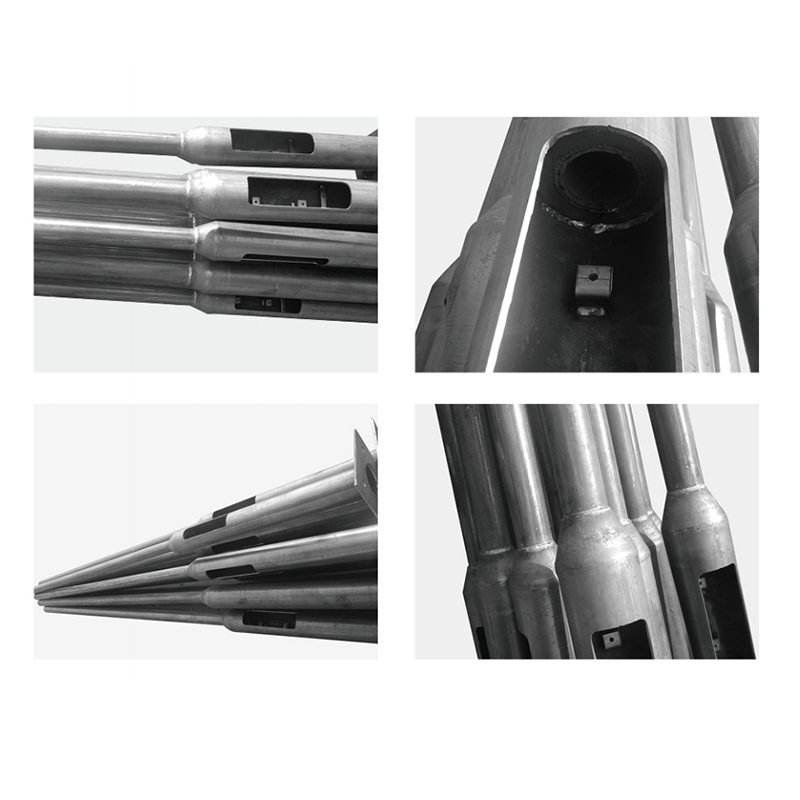
När materialet är förberett rullas den platta stålplåten till stolpens cylindriska eller avsmalnande rörform med hjälp av specialiserad formningsutrustning som gradvis böjer materialet till dess slutliga tvärsnittsprofil.
| Typ av stolpe | Formningsmetod | Vanlig applikation |
| Rak axelstav | Konsekvent rullande diameter | Parkeringsplatser, allmän områdesbelysning |
| Avsmalnande axelstolpe | Progressiv diameterminskning i valsning | Vägbelysning, höga kommersiella installationer |
Avsmalnande stolpar kräver mer exakt formningskontroll eftersom diametern gradvis måste minska längs skaftets längd samtidigt som den bibehåller konsekvent väggtjocklek, vilket direkt påverkar både vindlastprestanda och total materialeffektivitet.
Efter att stålplåten har rullats till form måste den längsgående sömmen svetsas för att skapa ett enda, strukturellt kontinuerligt rör som kan motstå de böjnings- och vridkrafter som stolpen kommer att utsättas för när den väl har installerats.
Automatiserade svetssystem används vanligtvis för att säkerställa konsekvent sömkvalitet längs hela stavens längd, eftersom manuell svetsvariation kan introducera svaga punkter som äventyrar strukturella prestanda under ihållande vindbelastning.
Tillverkare utför vanligtvis visuella och, i många fall, oförstörande tester såsom ultraljudsinspektion på svetsade sömmar för att upptäcka eventuella inre defekter innan stolpen flyttas till nästa produktionssteg.
Basplattan är en av de mest strukturellt kritiska komponenterna i en ljusstolpe, eftersom den överför alla vind- och lastkrafter från stolpaxeln till fundamentet. Denna komponent är svetsad på axelns bas med exakt inriktning mot det specificerade ankarbultsmönstret.
Precision i detta skede är avgörande, eftersom även små snedställningar i bulthålsavståndet kan skapa betydande installationssvårigheter när stolpen väl når arbetsplatsen.
När stolpstrukturen är helsvetsad och inspekterad genomgår den vanligtvis en varmförzinkningsprocess, som belägger stålet i ett skyddande zinkskikt utformat för att motstå rost och korrosion under årtionden av utomhusexponering.
Stolpen är helt nedsänkt i ett bad av smält zink, vilket gör att beläggningen binder metallurgiskt till stålytan, inklusive svåråtkomliga områden inuti svetsade sömmar och runt bottenplattans anslutning.
Utan adekvat galvanisering skulle stålstolpar vara betydligt mer känsliga för rostbildning, särskilt vid svetsfogar och basanslutningar där fukt tenderar att ackumuleras med tiden i utomhusmiljöer.
Efter galvanisering får många stolpar ett extra pulverlackskikt, som tjänar både en skyddande och estetisk funktion, vilket gör att tillverkare kan erbjuda en rad färgfinishar för att matcha arkitektoniska eller kommunala designkrav.
Denna kombination av galvanisering följt av pulverlackering ger två kompletterande lager av skydd, vilket ger en Ljusstolpe betydligt högre korrosionsbeständighet än en enskiktsfinish skulle kunna uppnå på egen hand.
Innan färdiga stolpar lämnar tillverkningsanläggningen genomgår de vanligtvis en serie kvalitetskontroller för att bekräfta att de uppfyller de strukturella och kosmetiska standarder som krävs för den avsedda applikationen.
Dessa kontroller inkluderar ofta dimensionsverifiering mot tekniska ritningar, bekräftelse av basplattans bultmönster, mätning av beläggningstjocklek och en slutlig visuell inspektion för eventuella ytdefekter som uppstår under hantering eller transportförberedelse.
Många tillverkare upprätthåller batchregister kopplade till varje produktionskörning, vilket möjliggör spårbarhet tillbaka till specifika materialpartier och produktionsdatum om kvalitetsproblem uppstår efter installationen.
Utöver standardkonstruktionsproduktion kan många tillverkningsprocesser för ljusstolpar anpassas för att möta specifika projektkrav, särskilt för större kommersiella eller kommunala beställningar.
Dessa inkluderar ofta anpassade stolphöjder, specifika monteringsarmskonfigurationer för flera armaturer, dekorativa basöverdrag för estetiska applikationer och anpassade pulverlackfärger för att matcha varumärken eller arkitektoniska designteman på en projektplats.
Upphandlingsteam, kommunala infrastrukturplanerare och kommersiella utvecklare som specificerar ljusstolpar för stora projekt drar nytta av att förstå tillverkningsprocessen, eftersom det hjälper till att klargöra varför kvalitetscertifieringar, galvaniseringsstandarder och svetsinspektionsprotokoll är viktiga när man jämför leverantörer. Att veta hur varje produktionssteg bidrar till långsiktiga strukturella prestanda stödjer mer informerade inköpsbeslut, särskilt för projekt där stolpar måste fungera tillförlitligt under årtionden av utomhusexponering.
När en landskapsarkitekt eller kommunalingenjör öppnar ett belysningspaket och ser en lapp som säger "dark sky compliant", är den omedelbara frågan vanligtvis praktisk: uppfyller den här armatur...
READ MOREDe flesta kommersiella fel på LED utomhusbelysning har ingenting att göra med LED-chippet. En rad pollare längs en bilparkering vid en kustnära hotellparkering kan se perfekt ut på överlämningsd...
READ MOREEn specifikator skickar samma förfrågan om 200 vägarmaturer till tre leverantörer och får tre olika armaturer, alla beskrivna som kobrahuvuden. Man klämmer fast på den befintliga 2-3/8 tums tapp...
READ MOREEtt radhuskomplex med 14 enheter lämnade sin bakre servicegränd oupplyst i flera år, och samma tre dörrar tvingades öppna två gånger under en vinter. Chefen förväntade sig en offert för en stor ...
READ MOREEn väg inne i en industripark har ingen nätanslutning, men platsen behöver 12 timmars pålitlig belysning varje natt. Det är den verkliga utgångspunkten när någon börjar leta efter solcellsgata L...
READ MORE
 Privat industripark, Liangnong Town, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
 +86-13486062091
 +86-574-2222 2345
 +86-574-2267 2345
 info@ym-lighting.com